TL;DR: 60-секундный план поиска оборудования
Рынок станков для гибки стали в Китае разделен между недорогими открытыми цеховыми вариантами, склонными к быстрому износу, и настоящими полностью сервоприводными или тяжелыми гидравлическими ЧПУ-станками для гибки стали с закрытым корпусом оптимизированными для высокообъемного выпуска конструкционных элементов. В ходе обширных долгосрочных полевых испытаний мы подтвердили, что премиальная промышленная платформа для гибки стали требует полностью интегрированного синхронизированного обрабатывающего блока, объединяющего двухступенчатые редукторы с высоким крутящим моментом, автоматизированный модуль управления выбором угла и износостойкий кованый рабочий стол.
Чтобы защитить вашу производственную линию и полностью обойти посредников по сборке white-label, вы должны проверить четыре критических эксплуатационных фактора: подтвержденные допуски обработки конструкций (длина полки конструкционного профиля ±1 мм, точность гибки ±1°), интегрированные массивы памяти ПЛК с редактируемыми профилями углов, вес тяжелой конструкции (≥ 3,0 тонны для устойчивости) и заводскую гарантию технической настройки. Эта исчерпывающая спецификация предоставляет точные, проверенные на практике критерии, необходимые для безопасного приобретения высокопроизводительного станка для гибки стали из Китая.
Чего ожидать от этого руководства по лучшим автоматизированным системам для арматуры и листового металла
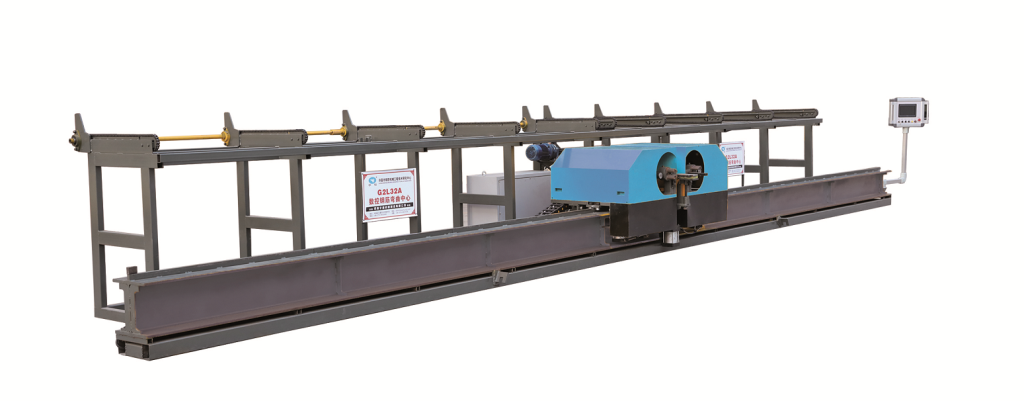
Поскольку строительные масштабы и инфраструктура гражданского строительства достигают новых нормативных и структурных стандартов безопасности, модернизация предприятий по производству металлоконструкций с ручных неточных гибочных столов до высокопроизводительной ЧПУ-обработки стали больше не является опциональным улучшением. Для руководителей структурных закупок, менеджеров промышленных цехов и директоров заводов ЖБИ выбор правильного производственного оборудования определяет долгосрочные эксплуатационные расходы, процент отходов материала и надежность выхода продукции. В XYC Steel Machine мы потратили десятилетия на разработку, тестирование и совершенствование тяжелого оборудования для формовки, правки и резки металла, что дало нам инженерные знания из первых рук о полномасштабной промышленной интеграции.
Поиск лучшего производитель станков для гибки стали в Китае заключается не в поиске самой низкой цены на глобальных торговых порталах; а в проверке того, что поставщик сохраняет абсолютный контроль над своей механической металлургией, программным обеспечением и распределением веса конструкции. Настоящий производитель Tier-1 подробно описывает свои внутренние показатели производительности, используя премиальные многоосевые полные сервоприводы, промышленные программируемые логические контроллеры (ПЛК) и маслонаполненные закаленные зубчатые матрицы, чтобы избежать отклонений размеров и преждевременного разрушения конструкции при интенсивных нагрузках.
План действий для тяжелой обработки: поиск лучшего производителя станков для гибки стали в Китае
В этом всеобъемлющем промышленном руководстве мы описываем точные технические характеристики, конструктивные принципы и критические заводские «красные флаги», которые наша инженерная группа использует для аудита поставщиков оборудования, гарантируя защиту ваших капитальных вложений и приобретение надежного актива, спроектированного для круглосуточной высокообъемной работы.
1. Инженерная физика, лежащая в основе настоящих систем гибки стали
Когда наша инженерная группа анализирует сектор автоматизированной формовки металла, мы регулярно замечаем, что глобальные покупатели попадают в дорогостоящую ловушку: приравнивая все установки для гибки стали и арматуры к одной и той же базовой механической основе. станок для гибки стали это глубоко сложная многосистемная машина, которая должна управлять массивными непрерывными кинетическими силами, одновременно обрабатывая высокопрочные углеродистые стали или специализированные конструкционные сплавы, не вызывая структурных трещин, чрезмерных прогибов рамы или проскальзывания шестерен.
[Вход сырой стали] ---> [Редуктор с высоким крутящим моментом] ---> [Закрытый приводной вал] ---> [Вращательная гибочная втулка/штифт] ---> [Прецизионный ограничитель угла реза]
Ограничения открытых зубчатых передач и легкого цехового оборудования
Сборочные цеха нижнего уровня в развивающихся промышленных парках часто продают бюджетным подрядчикам начальные станки для гибки стали с открытыми зубчатыми передачами. Эти старые конфигурации полагаются на базовые открытые прямозубые шестерни, ручные педали и внешние ограничительные штифты для вращения гибочного диска.
- Проблема: Строительная пыль, бетонная окалина и металлическая стружка попадают прямо в открытые зубья шестерен, ускоряя износ и разрушая приводной узел в течение нескольких месяцев. Кроме того, механические конфигурации с ножной педалью лишены автоматической точности; по мере утомления ваших операторов в течение 8-часовой смены их время реакции замедляется, что приводит к дрейфу обработки вашей системы.
- Результат: Ваши готовые конструкционные стержни начинают значительно отклоняться от требуемых инженерных параметров, что приводит к дорогостоящим отбраковкам по контролю качества на строительной площадке. Открытые механические компоненты также представляют серьезную опасность для безопасности на заводском полу, увеличивая риск производственных травм.
Стандарт полностью сервоприводного ЧПУ и маслонаполненных систем
Профессиональные промышленные производственные линии полностью полагаются на Закрытые маслонаполненные редукторы или полностью сервоприводная технология ЧПУ-гибки стали (такие как системы, разработанные в наших платформах для тяжелой обработки). Эти установки выполняют сложные внутренние математические формулы для синхронизации линий подачи сырья с вращательными гибочными инструментами с интервалами в микросекунды.
- Механика: Высокомоментные синхронные серводвигатели переменного тока или прецизионные гидроцилиндры управляют каждой движущейся точкой — от подачи и выравнивания материала до многоугловой гибки и резки.
- Результат: Такая архитектура достигает исключительно высокой скорости обработки (например, двухпоточная обработка арматуры, достигающая тысяч конструкционных компонентов за смену) при сохранении минимальных производственных допусков: строгий допуск по длине ±1 мм и точность гибки ±1°. Такое точное исполнение гарантирует стабильность вашего производства, деталь за деталью.
2. Технический план: разбор высокопроизводительного станка для гибки стали

Чтобы гарантировать, что станок сможет надежно выдерживать непрерывные нагрузки материала без разрушения рамы, мы поручаем нашим техническим группам снимать сервисные панели и проверять базовое аппаратное обеспечение каждого прототипа оборудования. Если вы оцениваете предложения на Лучший производитель станков для гибки стали, убедитесь, что технические планы вашего поставщика содержат именно эти промышленные подсистемы.
Архитектура редуктора и силовая передача
Сердцем станка для гибки стали является его редуктор. Для гибки высокопрочного конструкционного стального прута требуется огромное механическое преимущество, чтобы преобразовать обороты двигателя в чистый крутящий момент.
- Закрытая масляная ванна: Вся зубчатая передача должна быть полностью герметизирована в чугунном корпусе и полностью погружена в тяжелое трансмиссионное масло. Это обеспечивает непрерывную смазку и изолирует зубья от внешней пыли и мусора.
- Кованые косозубые шестерни из легированной стали: Недобросовестные поставщики экономят, используя литые стальные или низкосортные углеродистые стальные прямозубые шестерни, которые срезаются при тяжелых ударных нагрузках. Мы требуем использования высокопрочных легированных сталей (40Cr или 20CrMnTi), прецизионно шлифованных и вакуумно-термообработанных до твердости поверхности, превышающей HRC 55. Конструкция косозубых шестерен обеспечивает более плавное зацепление зубьев, снижая уровень шума и равномерно распределяя крутящий момент для предотвращения поломки зубьев.
- Тяжелые упорные подшипники: Основной выходной вал должен опираться на премиальные увеличенные конические роликовые подшипники, чтобы выдерживать значительные осевые и радиальные нагрузки, возникающие при гибке толстого металла.
+--------------------------------------------------------------------------+
|                 МАТРИЦА ХАРАКТЕРИСТИК СТАНКА С ЧПУ ДЛЯ ГИБКИ СТАЛИ      |
+-------------------------------------------------+------------------------+
| Потребляемая мощность структурного ядра         | от 3 кВт/ч до 11 кВт/ч |
+-------------------------------------------------+------------------------+
| Максимальная производительность по одному прутку| До прутка 42 мм / 50 мм|
+-------------------------------------------------+------------------------+
| Одновременная обработка нескольких прутков      | Два по 20 мм / Три по 12 мм|
+-------------------------------------------------+------------------------+
| Вес конструкции основной рамы                   | от 1,8 до 3,5 тонн     |
+-------------------------------------------------+------------------------+
| Встроенные массивы памяти для выбора углов      | Предустановленные пользовательские углы|
+-------------------------------------------------+------------------------+
Закаленный рабочий диск и оснастка
Рабочий диск и гибочные пальцы испытывают прямое трение и усилие движущегося стального прута. Дешевые незакаленные стальные пальцы быстро деформируются, изменяя конечные размеры.
Наша передовая разработка включает толстый, высокопрочный рабочий стол и диск из кованой стали. Гибочные втулки, центральные оправки и упорные пальцы изготавливаются из премиальных инструментальных сталей (Cr12 или 42CrMo), индукционно закаленных до HRC 58-62. Это позволяет вашему цеху обрабатывать высокопрочные арматурные стержни день за днем без появления питтинга, канавок или износа рабочих поверхностей инструмента.
3. Конструкционная жесткость: Почему тяжелая масса рамы определяет долгосрочную точность
Когда речь идет о поиске Лучший производитель станков для гибки стали, многие менеджеры по закупкам упускают из виду простой показатель, который напрямую влияет на долгосрочную точность: общий физический вес станка. Гибка высокопрочного стального прутка диаметром 32 мм, 42 мм или 50 мм требует огромного кинетического усилия. Если базовая рама станка не обладает структурной массой, эти усилия гибки преобразуются в интенсивные вибрации рамы и микро-прогибы.
Риски деформации рамы
В течение месяцев непрерывной эксплуатации в полевых условиях эти вибрации расшатывают электрические шкафы, вызывают отказ чувствительных датчиков и создают микро-прогибы на основных механических валах. Это приводит к получению деталей с неравномерными углами и непостоянной длиной полок. Производители дешевого оборудования используют тонкие листы металла или легкие полые трубчатые стальные опоры, что приводит к нестабильному весу станка менее 800 кг для станка, рассчитанного на тяжелую арматуру.
Решение: Тяжелый чугун и толстая листовая сталь
Мы проектируем и производим наши промышленные станки с ЧПУ для гибки стали с массой структурной рамы от 1,8 до 3,5 тонн, в зависимости от максимальной производительности модели по прутку.
- Конструкция из толстой листовой стали: Основное шасси состоит из тяжелых цельных кусков листовой стали, сваренных вместе и усиленных структурными поперечными распорками.
- Термическая обработка для снятия напряжений: После изготовления вся сырая рама проходит процесс термического снятия напряжений. Эта структурная закалка устраняет внутренние сварочные напряжения, предотвращая деформацию или скручивание стали в течение многих лет интенсивной эксплуатации.
- Демпфирование вибраций: Эта плотная структурная масса поглощает высокочастотные вибрации во время интенсивных ударов гибки и резки, гарантируя, что ваш станок остается идеально выровненным и обеспечивает точные формы на долгие годы.
4. Краткий список ведущих производителей станков для гибки стали в Китае
Оценка технических критериев проектирования, качества производства и прозрачности компонентов в основных промышленных зонах развития Китая выявляет избранный уровень высоконадежных системных интеграторов машиностроения.
1. XYC Steel Machine (Собственное производство)
- Регион производственного центра: Зона премиальной промышленной инфраструктуры.
- Основная технологическая специализация: Высокопроизводительные полностью автоматизированные станки для гибки арматуры ЧПУ, тяжелые столы для гибки арматуры и оборудование для обработки профилей из конструкционной стали.
- Наше стратегическое производственное преимущество: В XYC Steel Machine мы уделяем большое внимание надежному машиностроению и глубокой технической интеграции. Наши тяжелые гибочные платформы сочетают прочную конструкцию с точной электрической автоматизацией. Каждая система оснащена подлинными многоосевыми сервоприводами или тяжелыми герметичными масляными редукторами, прочными компонентами из инструментальной стали и комплексными цифровыми панелями управления с предустановленными стандартными углами гибки. Наше программное обеспечение позволяет операторам легко настраивать шаблоны непосредственно на главной панели управления, максимально повышая производительность цеха с первого дня.
2. Gowe Rebar Machine Co., Ltd.
- Регион производственного центра: Синтай, провинция Хэбэй.
- Основная технологическая специализация: Стандартные промышленные столы для гибки арматуры и отрезные станки.
- Почему они в рейтинге: Gowe — известный производитель, выпускающий надежное и долговечное оборудование для гибки арматуры для обычных строительных площадок. Их ручные и полуавтоматические гибочные столы имеют простую, проверенную компоновку и надежные механические системы управления, что делает их подходящим вариантом для подрядчиков, которым нужно прямое, без излишеств, полевое оборудование.
3. TJK Machinery (Tianjin) Co., Ltd.
- Регион производственного центра: Тяньцзинь, Китай.
- Основная технологическая специализация: Крупномасштабные автоматизированные линии по обработке стальной проволоки и арматуры.
- Почему они в рейтинге: TJK — крупный игрок, специализирующийся на тяжелой промышленной автоматизации и крупномасштабном оборудовании для заводов ЖБИ. Их высококлассные гибочные центры с ЧПУ объединяют подачу, правку и гибку в огромные, многомиллионные автоматизированные производственные линии, что делает их экспертным выбором для масштабных инфраструктурных проектов предприятий.
5. Пошаговое решение проблем: устранение реальных производственных неполадок
Инвестиции в премиальную автоматическую систему гибки стали с ЧПУ предназначены для оптимизации вашего производства и решения сложных операционных проблем. Ниже приведены распространенные реальные производственные сценарии, показывающие, как правильно спроектированная система решает типичные производственные задачи.
Сценарий A: Крюки для армирования фундаментных свай высокой плотности
- Проблема на производственном участке: Проект высотного фундамента требует тысячи тяжелых секций конструкционной арматуры с точными, жесткими допусками по размерам, соответствующими конкретному инженерному чертежу. Текущая бригада использует ручные гибочные столы, что приводит к непостоянным углам и медленному производству, задерживающему этап бетонирования.
- Неудача низкокачественного оборудования: Недостаточно мощный или легкий гибочный станок проскальзывает на высокопрочном материале, создавая неоднородные формы и срывая открытые зубчатые передачи, что приводит к немедленному простою проекта.
- Наше решение: Мы развертываем XYC Закрытый тяжелый гибочный станок для стали. Оператор вводит точные значения углов непосредственно в цифровую панель управления. Станок обрабатывает тяжелую арматуру через свою масляную, высокомоментную зубчатую передачу и закаленные оправки. Линия работает непрерывно, быстро производя идеально сформированные крюки, чтобы проект продвигался по графику.
Сценарий B: Быстрая смена продукции для нестандартных инфраструктурных элементов
- Проблема на производственном участке: Коммерческому поставщику стальных конструкций необходимо быстро переключаться между квадратными хомутами, сложными смещенными крюками и тяжелыми прямоугольными кронштейнами, но ручная смена инструмента занимает часы.
- Неудача низкокачественного оборудования: Базовый механический кулачковый гибочный станок требует от опытного механика ручной замены штифтов и перенастройки физических упоров для каждого нового запуска продукции, что разрушает дневную эффективность выпуска.
- Наше решение: Мы внедряем Автоматизированный гибочный центр с ЧПУ для стали. Установка хранит структурные профили электронно в памяти цифрового ПЛК. Когда партия продукции завершена, оператор просто нажимает на следующий предварительно сохраненный шаблон на экране. Станок автоматически перекалибрует свои внутренние ограничения вращения за секунды, позволяя мгновенно переключать конфигурации без необходимости ручной регулировки инструмента.
6. Интеллектуальный поиск поставщиков: Красные флаги на производственном цехе, на которые стоит обратить внимание
Защита вашего бюджета на оборудование при закупке промышленных машин из-за рубежа требует смотреть дальше глянцевых каталогов. Используйте эти практические стратегии проверки на заводском полу, чтобы выявить потенциальные проблемы и убедиться, что вы работаете с подлинной производственной компанией.
Красный флаг 1: Замена фирменных компонентов на дешевые аналоги
- Тактика: В коммерческом предложении продавца обещаны премиальные фирменные электронные компоненты (например, ПЛК, контакторы и кнопки Siemens, Schneider или Omron), но мелкий шрифт допускает замену на аналоги.
- Ваши контрмеры: Потребуйте от поставщика указать точные номера моделей и торговые марки всех основных ПЛК, электрических контакторов, гидравлических клапанов и двигателей непосредственно в официальном коммерческом счете-фактуре. Четко укажите, что ваша приемочная группа проверит эти компоненты по прибытии, чтобы убедиться, что все соответствует согласованным спецификациям до начала гарантийного срока.
Красный флаг 2: Завышение производственных допусков конструкции
- Тактика: Торговый брокер утверждает, что их легкая машина может легко обрабатывать тяжелую высокопрочную арматуру диаметром 40 мм или 50 мм на максимальной скорости, не предоставляя никаких данных испытаний.
- Ваши контрмеры: Потребуйте видеотест в реальном времени или видео демонстрации производственного прогона перед осуществлением окончательного платежа. Попросите заводскую команду запустить машину непрерывно, используя вашу точную марку и толщину стали, затем используйте цифровой штангенциркуль и угломер на камеру для проверки окончательной длины деталей и углов гибки. Настоящий производитель с реальными испытательными мощностями предоставит такое видео-подтверждение быстро, в то время как посредник часто будет тянуть время или пытаться переключиться на общие стоковые клипы.
Красный флаг 3: Предоставление недействительной документации по безопасности и соответствию
- Тактика: Поставщик делится размытым сертификатом CE или ISO низкого разрешения с названием независимого завода, которое не соответствует их юридическому лицу.
- Ваши контрмеры: Требуйте четкие копии высокого разрешения всех международных деклараций безопасности и документов о соответствии. Убедитесь, что название производственного объекта совпадает с названием экспортера, указанным в ваших торговых документах. Импорт крупного промышленного оборудования без действительных данных о регистрации безопасности может вызвать немедленные таможенные проблемы и задержки в порту.
7. Эксплуатационная безопасность и показатели долгосрочной ценности
Эксплуатация высокоскоростного автоматизированного оборудования для обработки стали требует, чтобы безопасность оператора и профилактическое обслуживание были центральными элементами организации вашего цеха, а не второстепенными мыслями. Профессиональный производитель оборудования интегрирует комплексные функции безопасности непосредственно в основную конструкцию оборудования.
Интегрированные системы безопасности оператора
Поскольку автоматические гибочные станки для стали манипулируют тяжелыми высокопрочными прутками с огромным крутящим моментом, зона гибки должна быть полностью ограждена. Настоящие производители первого уровня включают встроенные кнопки аварийной остановки, толстые защитные стальные экраны и автоматические блокировочные выключатели. Если оператор поднимает главный защитный экран или переступает через инфракрасную световую завесу при работающей машине, контроллер мгновенно отключает все электропитание для защиты персонала от травм.
Автоматизированная централизованная смазка
Станок, выполняющий тысячи высокоскоростных циклов за смену, испытывает огромное трение на своих внутренних направляющих, зубчатых блоках и гибочных пальцах.
Наши продвинутые конфигурации интегрируют автоматизированный контур централизованной смазки с управлением от ПЛК или легкодоступный многоточечный пресс-масленка. Система отслеживает реальные часы работы и подает точные количества специализированной смазки непосредственно к критическим высокоизнашиваемым подшипникам и направляющим узлам, обеспечивая плавную работу машины и предотвращая неожиданный износ без необходимости ручных перерывов на смазку.
[Счетчик часов работы ПЛК] ---> [Запускает автоматический насос смазки] ---> [Подает точные микродозы смазки] ---> [Защищает дорожки подшипников с высоким износом]
8. ЧАВО: Окончательная база знаний по промышленным закупкам
Вопрос: В чем основное различие в производительности между механическим кулачковым и цифровым ПЛК гибочным станком для стали?
Ответ: Разница заключается в точности, скорости и гибкости настройки. Механический гибочный станок полагается на физические концевые выключатели и штифты, которые необходимо устанавливать вручную для каждого угла, что отнимает время и приводит к дрейфу по мере износа деталей. Цифровой ПЛК гибочный станок для стали позволяет оператору вводить точные требуемые углы непосредственно на экран. Система управляет вращением с помощью электрических датчиков, обеспечивая четкие, стабильные изгибы (точность ±1°) и позволяя переключать профили за секунды.
Вопрос: Может ли одна машина обрабатывать различные профили стальных прутков, такие как круглые прутки, квадратные прутки и деформированную арматуру?
Ответ: Да, премиальные гибочные станки для стали спроектированы для обработки различных поперечных сечений стали. Для переключения между различными профилями или диаметрами прутков вашему оператору нужно просто выбрать соответствующий размер оправки, соответствующий структурному радиусу изгиба материала. Машина автоматически регулирует свой цикл вращения, обеспечивая чистые изгибы без смятия или разрушения профиля стали.
В: Какие основные изнашиваемые детали требуют регулярной замены на этих станках?
Ответ: Основными изнашиваемыми деталями являются центральные гибочные оправки, формовочные втулки, упорные штифты и сам рабочий диск. Поскольку эти компоненты постоянно контактируют с высокопрочным металлом под огромным давлением, они будут постепенно изнашиваться в течение длительных периодов эксплуатации. Приобретение оборудования у подлинного производителя, такого как XYC Steel Machine, означает, что вы получаете компоненты, изготовленные из вакуумно-закаленной инструментальной стали, что максимизирует срок службы вашей оснастки и снижает долгосрочные затраты на замену.
Вопрос: Почему закрытый маслозаполненный редуктор превосходит систему с открытой зубчатой передачей?
Ответ: Система с открытой зубчатой передачей подвергает приводной узел воздействию агрессивной строительной пыли, окалины и мусора, которые смешиваются со смазкой, образуя абразивную пасту, быстро разрушающую зубья шестерен. Закрытый маслозаполненный редуктор полностью герметизирует зубчатую передачу внутри тяжелого литого корпуса, заполненного смазочным маслом. Это обеспечивает непрерывную смазку, снижает рабочие температуры и изолирует шестерни от пыли, продлевая срок службы вашей машины на годы.
Вопрос: Каков средний финансовый срок окупаемости автоматизированного гибочного станка для стали?
Ответ: Чтобы рассчитать потенциальную окупаемость инвестиций, сравните ваши текущие затраты ручного труда на изготовление, процент брака материала из-за плохих изгибов и скорости производства с автоматизированной установкой. Высокоэффективный автоматический гибочный станок может обрабатывать несколько прутков одновременно с одним оператором. Большинство наших промышленных клиентов обнаруживают, что огромное увеличение ежедневного объема и снижение брака материала окупают стоимость покупки оборудования в течение первых 8–12 месяцев активной эксплуатации.
9. Итоговый технический контрольный список для промышленных закупок
Перед перечислением задатка или подписанием договора купли-продажи с китайским экспортером оборудования убедитесь, что ваш окончательный инженерный счет-фактура соответствует каждому пункту этого эксплуатационного контрольного списка:
- Проверка системы привода: В контракте четко указан полностью герметичный, закрытый маслозаполненный редуктор или синхронизированный многоосевой сервопривод переменного тока без замены на дешевую открытую зубчатую передачу.
- Стандарты обработки материалов: Гибочные штифты, центральные оправки и формовочные втулки изготовлены из вакуумно-термообработанной инструментальной стали Cr12 или премиальных кованых сплавов, закаленных как минимум до HRC 55.
- Масса конструкционной рамы: Общий вес станка при отгрузке официально подтвержден (минимум 1,8 до 3,5 тонн в зависимости от максимальной вместимости прутка) для обеспечения стабильности рамы при непрерывном производстве.
- Отслеживание нормативных требований и безопасности: Поставщик предоставляет четкие, действительные декларации CE и проверенные заводские сертификаты, соответствующие их конкретным регистрационным данным компании.
- Первоначальный комплект запасных частей: Комплект включает полный начальный набор сменных гибочных оправок, дополнительные упорные штифты и специализированные наборы оснастки для обеспечения бесперебойной работы вашего цеха в ходе первых производственных циклов.